À Bassecourt, nous fabriquons d'abord l'outil, puis la pièce :depuis 1955, c'est ainsi que les grandes maisons horlogères reçoivent leurs fonds, leurs lunettes et leurs joints.
Mécanique de précision, injection plastique, étampage et décolletage : quatre savoir-faire et un bureau technique, réunis depuis 2024 sur un seul site, au cœur du Jura.
Entreprise familiale · Trois générations
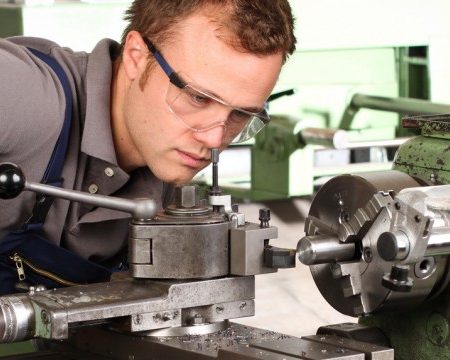
Une entreprise familiale, entièrement indépendante.
Depuis plus de 70 ans, nous contribuons à la réussite de nos clients en leur proposant des solutions industrielles de haute qualité, du développement à la fabrication.
Savoir-faire, fiabilité, réactivité et discrétion : les valeurs qui animent la maison depuis trois générations. Elle dispose de toute l'infrastructure pour mener un projet, de l'étude de la pièce du client jusqu'à sa réalisation.
Ce qui habille la montre, et ce qui la tient.
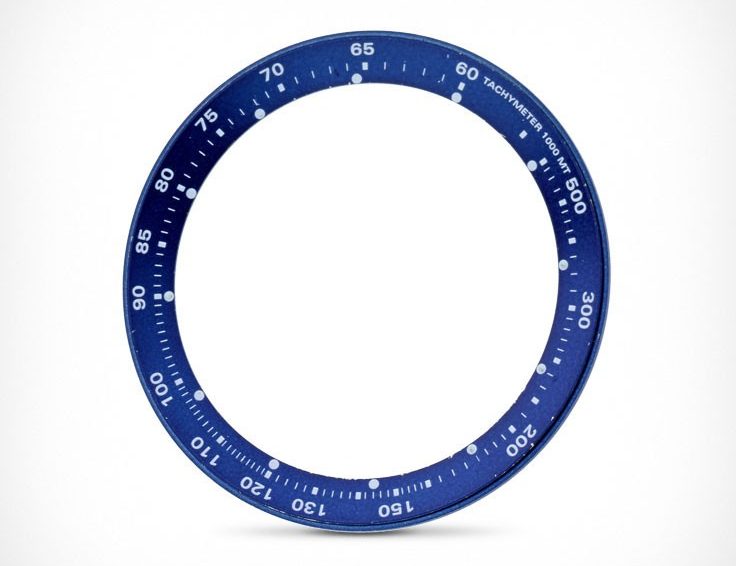
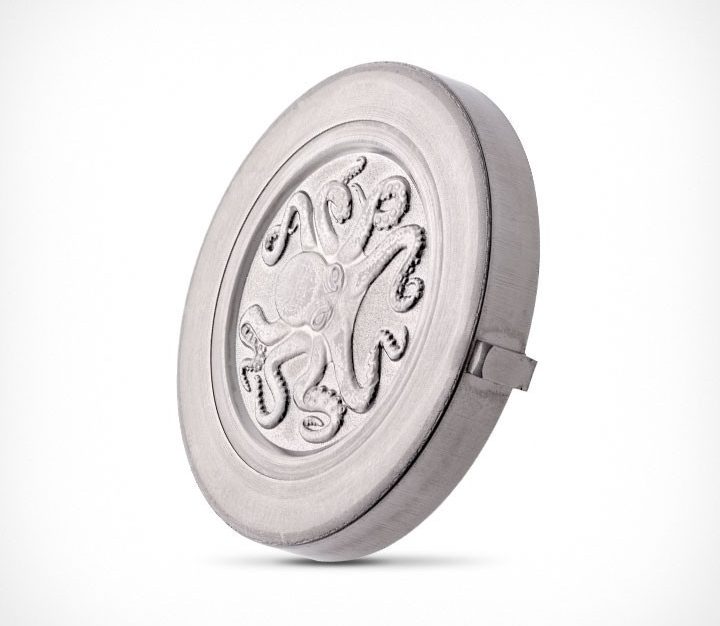
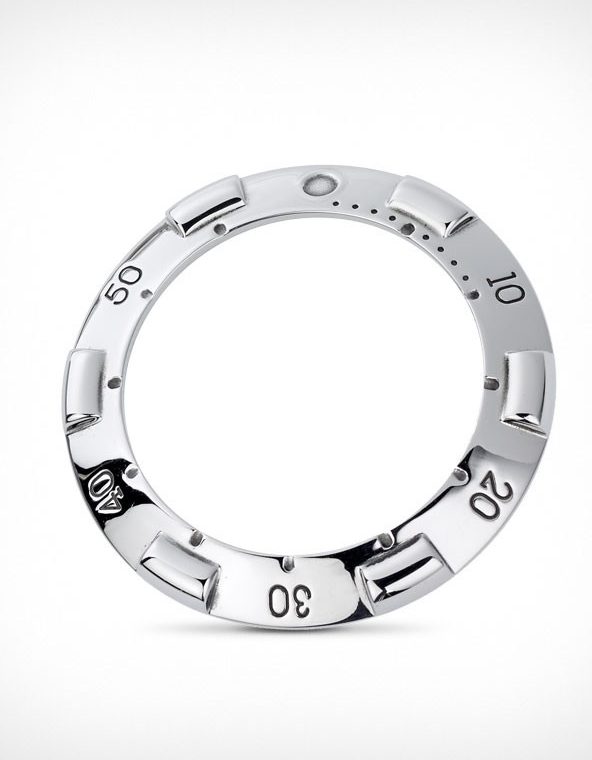
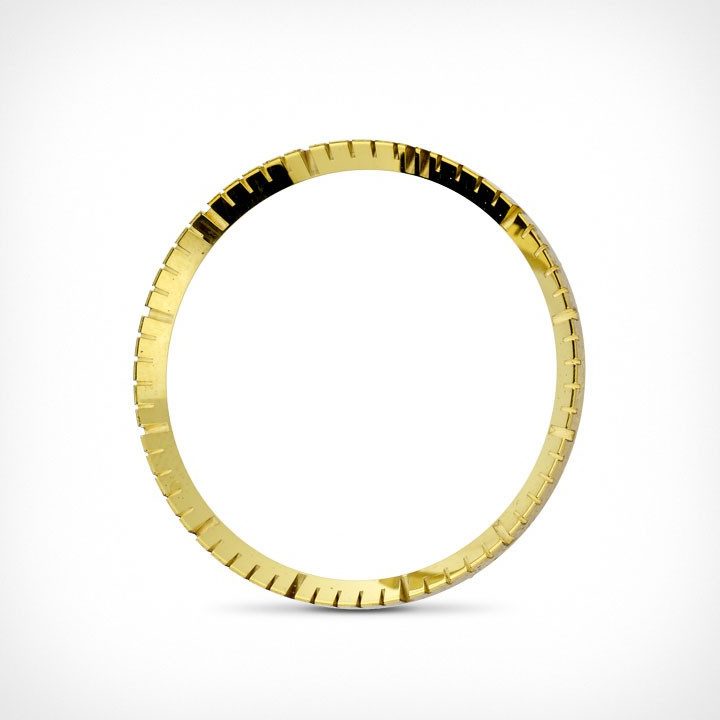
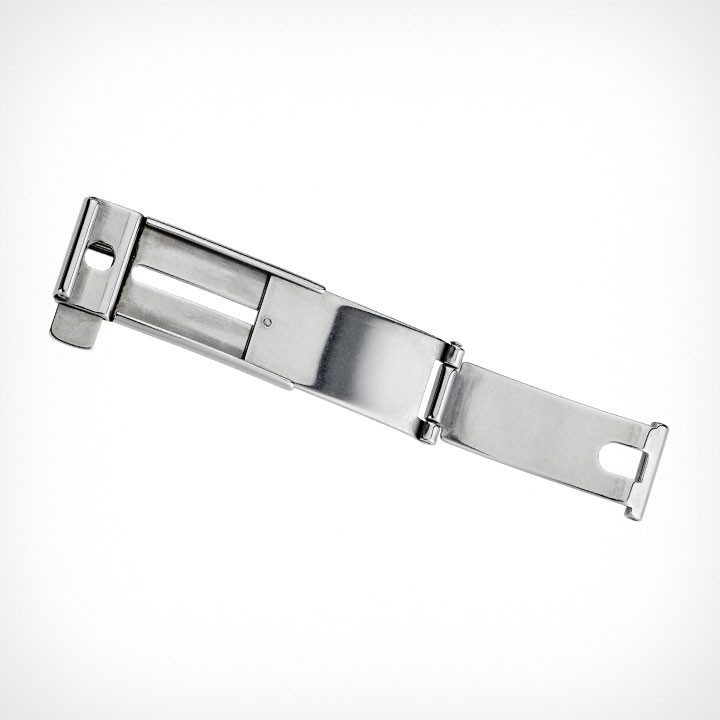
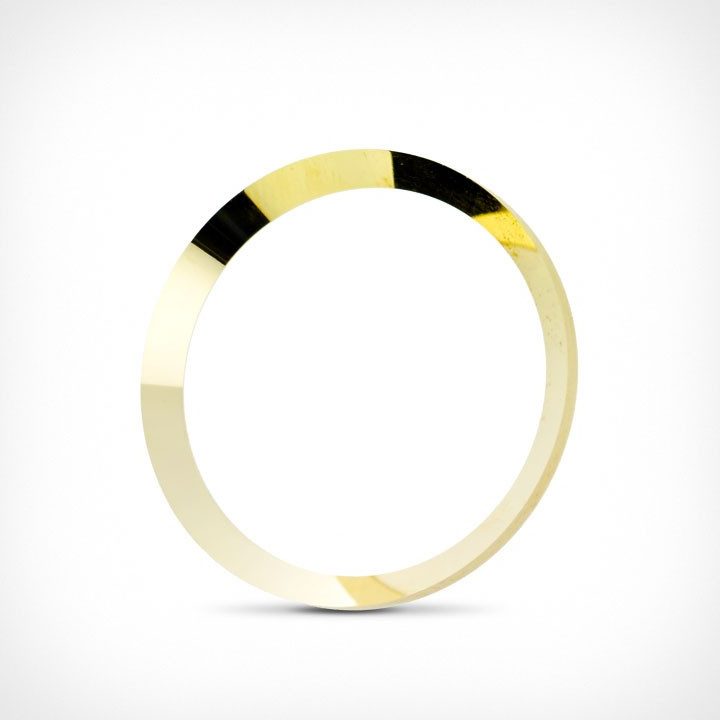
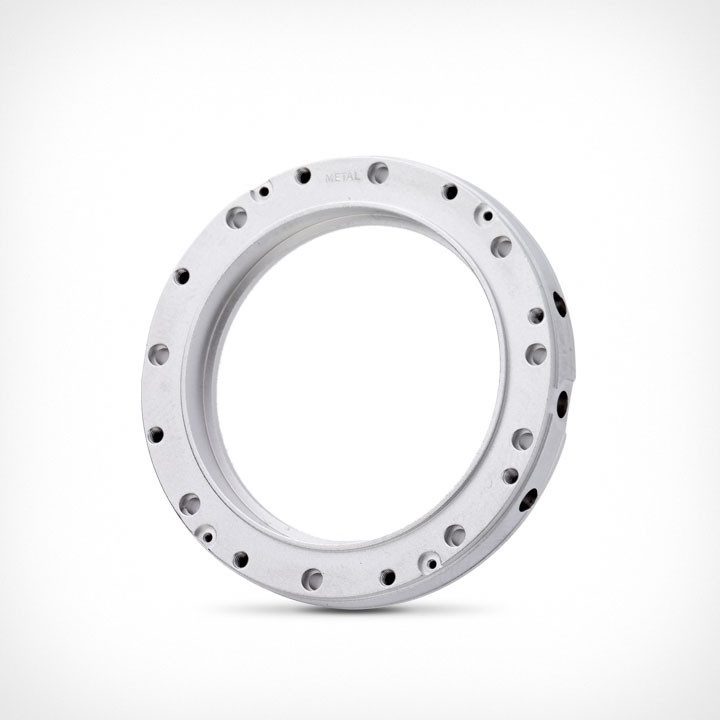
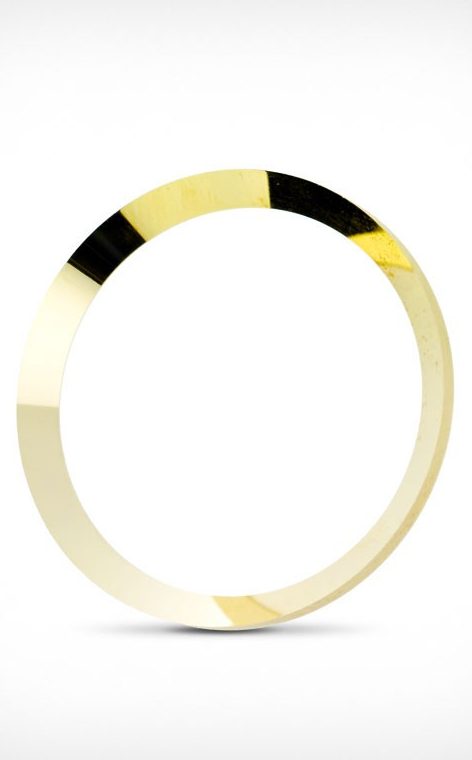
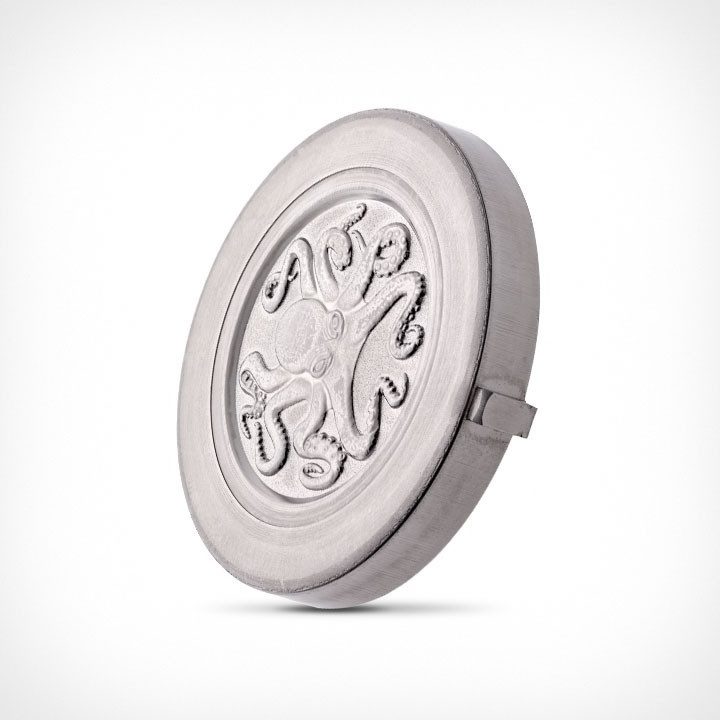
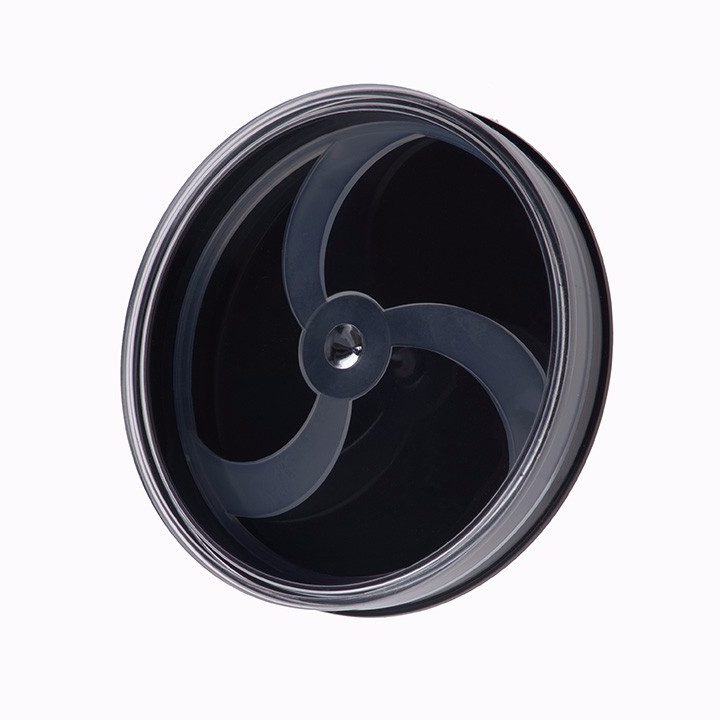
Fonds, carrures, lunettes et fermoirs étampés. Cercles d'emboîtage, réhauts diamantés et joints décolletés. Calottes qui protègent cadrans et mouvements pendant leur transport.
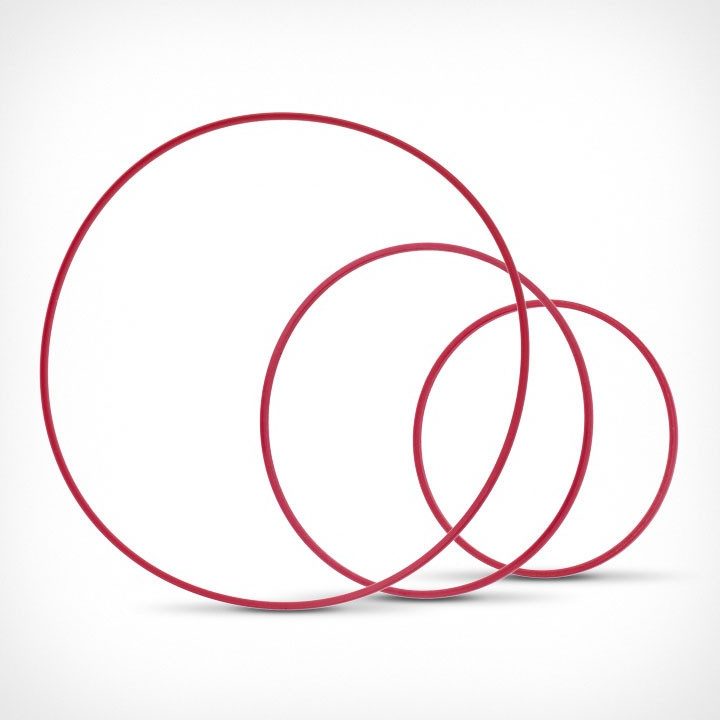
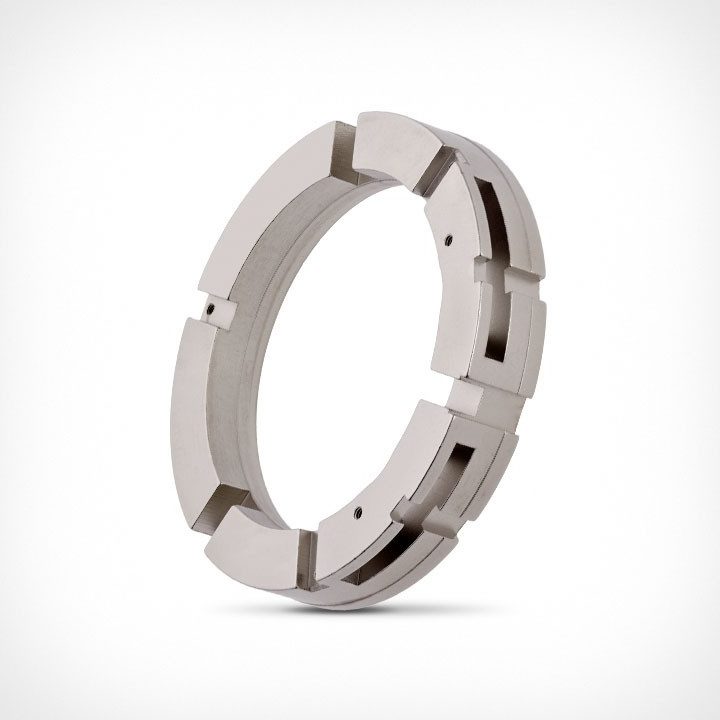
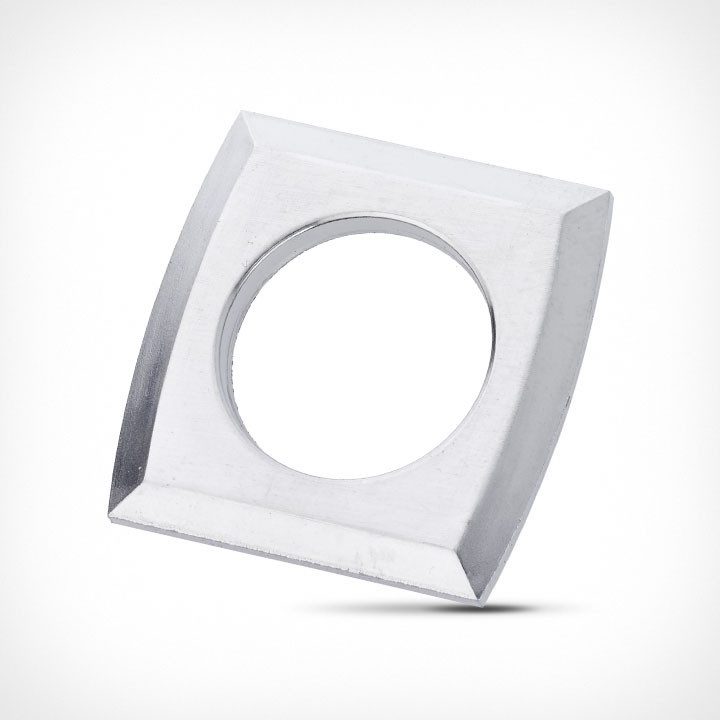
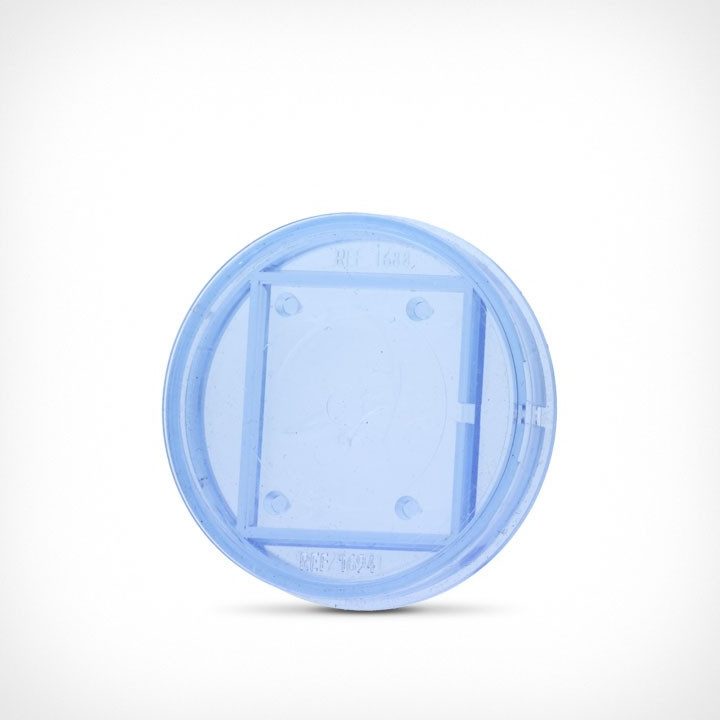
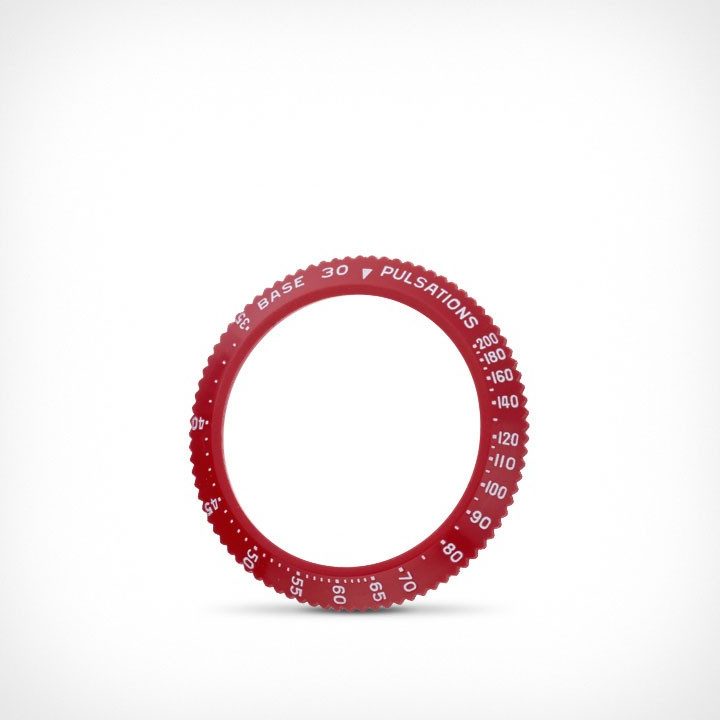
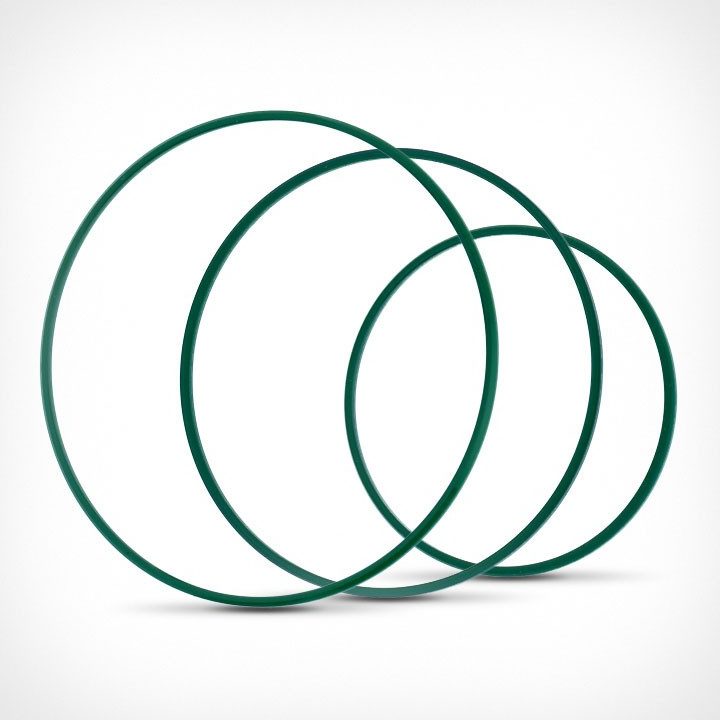
Le Sanfil, matière à joint de couleur rouge, ne se travaille que par décolletage : du Ø 15 au Ø 48 mm, sans frais d'outillage et dans des délais très courts.
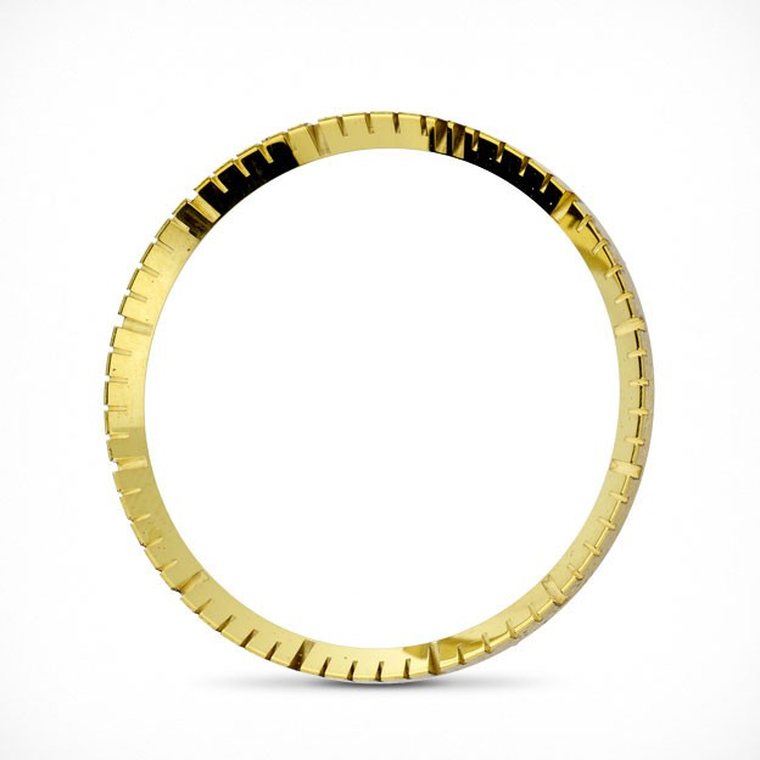
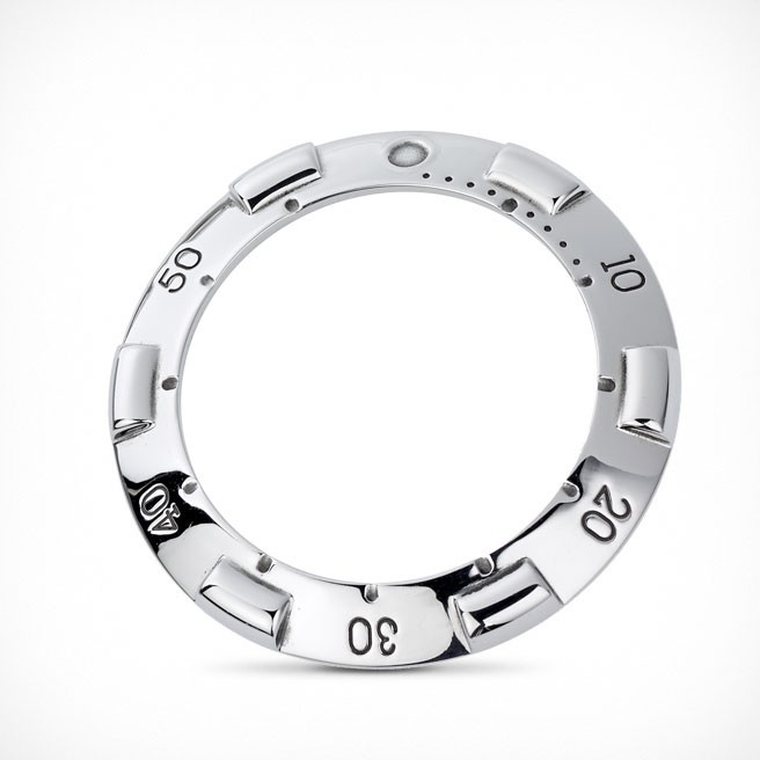
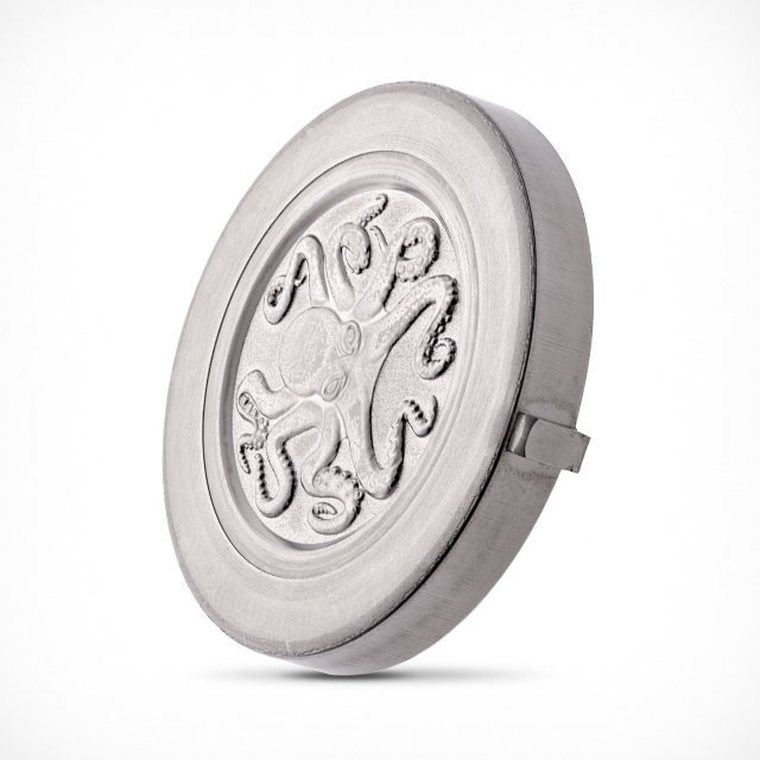
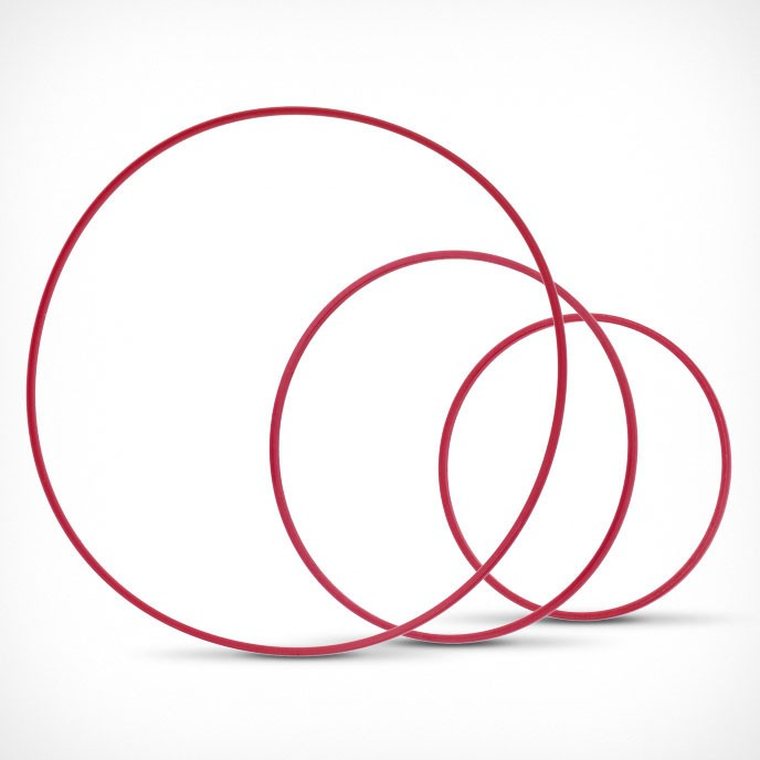
La finition, au centième.
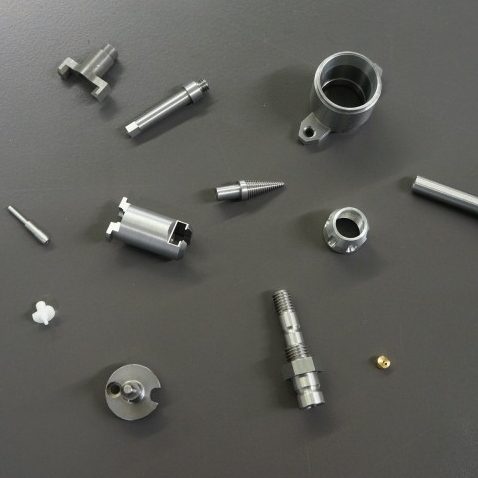
Tourner des diamètres au centième en assurant une planéité : un savoir-faire acquis par des années de mise au point. Choisissez une pièce.
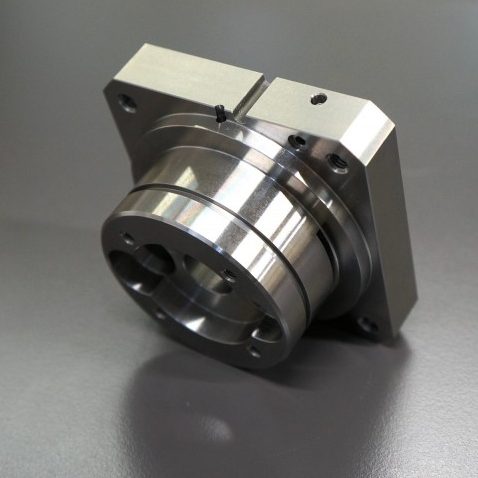
L'outil avant la pièce.
Le bureau technique conçoit les moules d'injection et les étampes ; le département mécanique les fabrique et les entretient. Cette maîtrise interne garantit l'autonomie, la réactivité et un suivi rigoureux des outils de production.
- ConcevoirEn CAO et en CFAO, en collaboration directe avec le client, à partir de son cahier des charges.
- Fabriquer l'outilMoules et étampes progressives usinés, électroérodés et rectifiés à l'interne.
- ProduireInjection, étampage, décolletage et usinage, de la pièce unitaire aux grandes séries.
- ContrôlerContrôle dimensionnel tout au long de la production, rapports remis au client.
Cinq départements, un seul site.
Quatre savoir-faire de production et un bureau technique, regroupés en 2024 dans le nouveau bâtiment de Bassecourt.
Le département central : les outillages de toute l'entreprise, et des pièces mécaniques de précision en sous-traitance.
Outillages internes
Conception, fabrication et maintenance des outils des départements injection et étampage.
Sous-traitance de précision
De la micro-mécanique aux pièces de grand gabarit, de la pièce unitaire aux grandes séries, montages d'ensembles compris.
Usinage CNC
7 centres d'usinage 5 axes, 4 centres 3 axes, 5 centres de tournage-fraisage bi-broches, 2 décolleteuses Ø 32 mm.
Finition de haute précision
Électroérosion à fil et par enfonçage, rectification plane et cylindrique, honage, traitements thermiques, marquage laser.
Plus de 55 ans d'expérience : la complexité, son challenge quotidien.
16 presses à injecter
Horizontales et verticales, de 15 à 80 tonnes de force de fermeture, pour des géométries complexes.
Polymères techniques
POM, PA, PEEK, PPS chargé de fibre de verre, Hytrel, Zytel : choisis selon la précision et la résistance recherchées.
Moules conçus à l'interne
Conception, fabrication et maintenance des moules par le bureau technique et la mécanique ; surmoulage d'inserts.
Au-delà de l'horlogerie
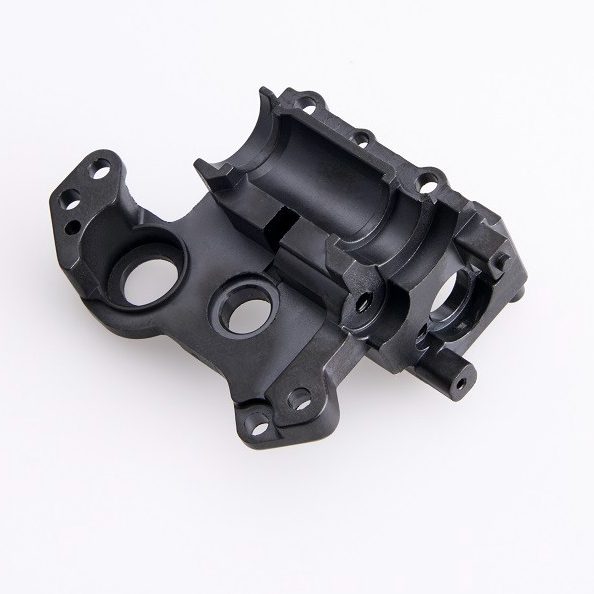
Médical et dentaire, électronique, mécatronique : roues dentées, cages de moteurs, supports, présentoirs de montres.
Des composants métalliques de haute précision, de la découpe jusqu'à la finition et l'assemblage.
Habillage horloger
Carrures, fonds de boîtes, lunettes et fermoirs, le plus souvent en acier inoxydable.
16 presses
8 presses hydrauliques et 8 presses mécaniques, pour une matière de 0,10 à 5 mm d'épaisseur.
Étampes progressives
Outillages de découpage et d'étampage réalisés entièrement par le département mécanique.
Brasage et finition
Brasage sous atmosphère gazeuse contrôlée, deux fours à bande, laminoir, lavage industriel et traitement thermique.
La qualité horlogère : des joints d'étanchéité et des composants d'habillage tournés au centième.
Joints décolletés
Sanfil, Hytrel et TR90, pour l'étanchéité du fond ou de la lunette, du Ø 15 au Ø 48 mm.
Composants d'habillage
Cercles d'emboîtage, réhauts diamantés ou satinés, bagues de tension, cadrans bruts, lunettes et fonds, jusqu'au Ø 50 mm.
9 décolleteuses
Passage de barre jusqu'au Ø 55 mm, 4 centres de tournage-fraisage multi-axes, 4 centres d'usinage 5 axes.
Finitions
Reprise de diamantage, trovalisation, microbillage et sablage. Laiton, acier inoxydable, aluminium.
Créativité, rigueur et précision : le développement des outillages et la preuve de la qualité.
Bureau technique
Moules d'injection, étampes et programmation des pièces pour les machines à commande numérique.
Conception et programmation
3 postes de CAO pour les outillages, 5 postes de CFAO pour le tournage, le fraisage et l'électroérosion à fil.
Bureau de contrôle
Machine de mesure tridimensionnelle, systèmes de mesure optique, projecteur de profil avec calculateur.
Rapports au client
Le contrôle dimensionnel suit la production jusqu'à la soumission des pièces ; le bureau de contrôle rédige et fournit les rapports.
Au service des grandes maisons horlogères.
Essentiellement orientée vers l'horlogerie, Henri Schaller SA fournit des marques actives dans le haut de gamme. Voici celles qu'elle cite.
- Audemars PiguetLe Brassus
- Baume & MercierGenève
- BreguetL'Abbaye
- BreitlingGranges
- BvlgariItalie
- CartierFrance
- ChopardMeyrin
- Girard-PerregauxLa Chaux-de-Fonds
- HublotGenève
- IWCSchaffhouse
- Jaeger-LeCoultreLe Sentier
- LonginesSaint-Imier
- OmegaBienne
- PiagetGenève
- RadoLengnau
- Roger DubuisGenève
- SwatchBienne
- TAG HeuerLa Chaux-de-Fonds
- TissotLe Locle
- Vacheron ConstantinGenève
- ZenithLe Locle
Hors horlogerie, la liste cite aussi Intel, aux États-Unis. Liste publiée par Henri Schaller SA ; les marques citées appartiennent à leurs titulaires.
L'exigence de ces clients pousse la maison à s'améliorer continuellement, et ainsi à innover sans cesse.
Trois générations, un même nom.
- 1955Henri Schaller crée un atelier mécanique : mécanique générale et étampes pour l'horlogerie, trois personnes.
- 1964 - 1969Le décolletage, l'étampage puis l'injection plastique rejoignent la mécanique.
- 1995Yves Schaller reprend l'entreprise et en assume la direction générale pendant 25 ans.
- 1996Premiers cercles d'emboîtage usinés en métal, avec le retour du mouvement mécanique.
- 2020Yannick Schaller prend la direction générale. L'entreprise reste à 100 % dans la famille de son fondateur.
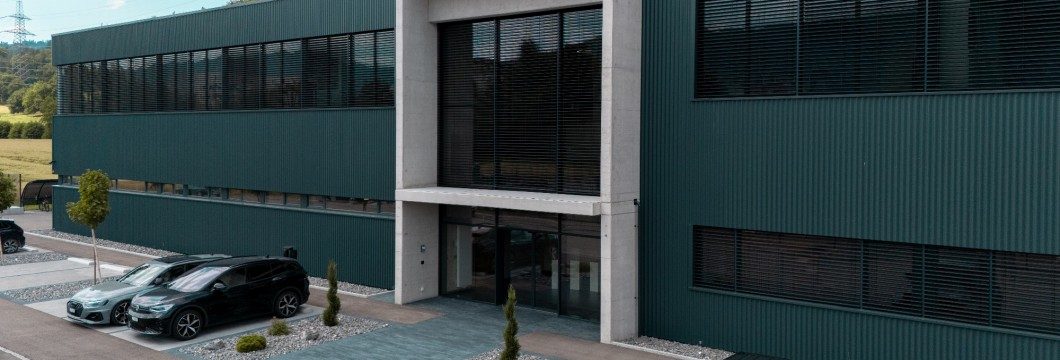
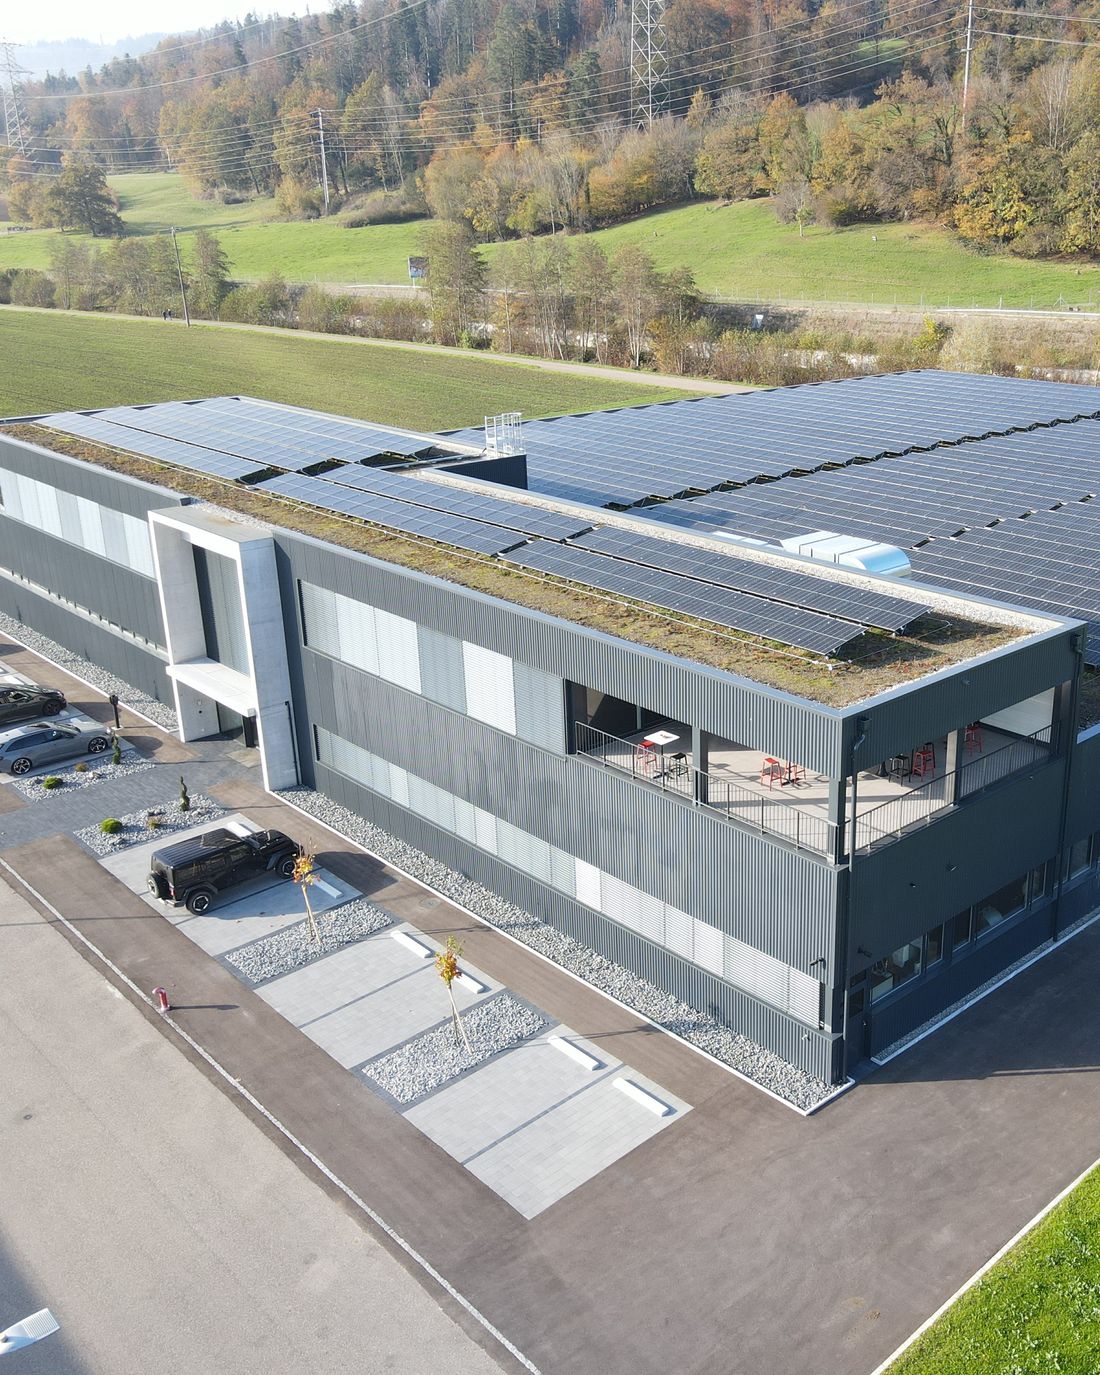
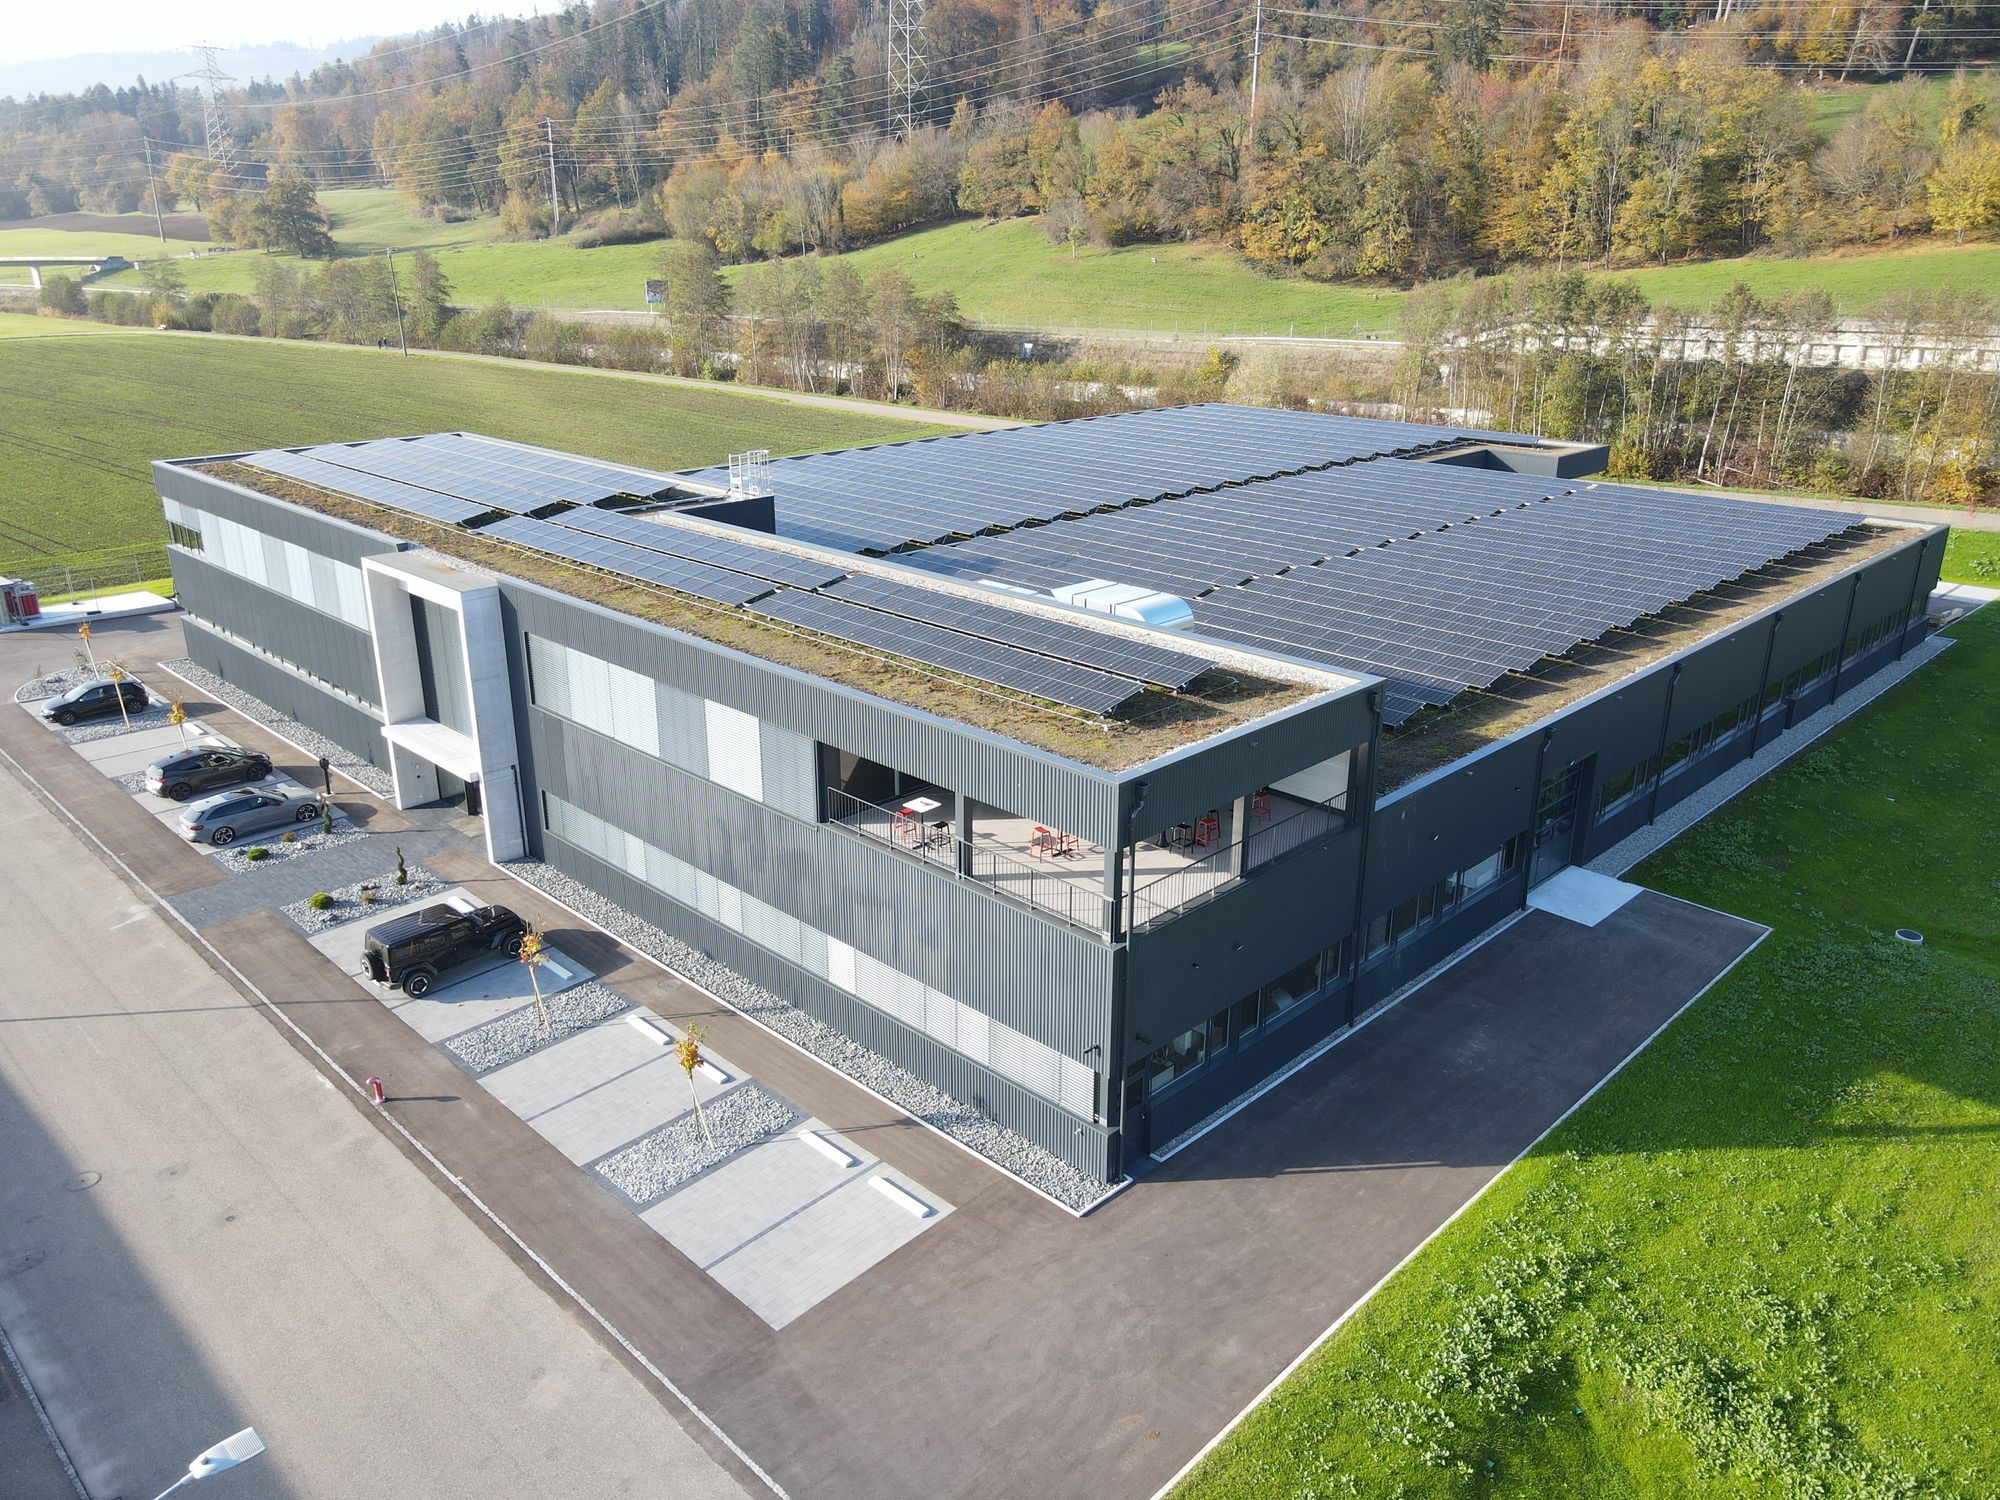
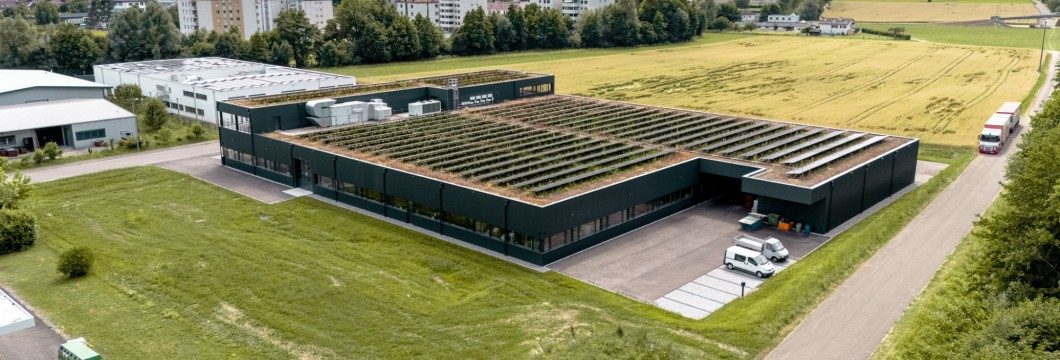
- 2024Entrée dans le nouveau bâtiment : toutes les activités sur un seul site, plus de 1'000 panneaux photovoltaïques.
- 202570 ans, et un nouvel emblème : les armoiries de la famille, une croix suisse, le H du fondateur et les outils du métier.
Entreprise formatrice, la maison forme en permanence des apprenti(e)s polymécanicien(ne)s et mécanicien(ne)s de production : la transmission du savoir-faire aux générations futures est l'une de ses préoccupations majeures.
Au-delà du cadran.L'outil qui façonne un fond de montre façonne aussi une cage de moteur.
Le savoir-faire de Schaller sert déjà le médical et le dentaire, l'électronique, la mécatronique et l'aérospatial. En 2025, la maison a pris un nouvel emblème et intégré un nouveau département de décolletage.
Elle sait répondre aux marques les plus exigeantes de l'horlogerie. La question qui vient est la place qu'elle donnera aux autres industries, et la manière de le dire sans rien céder de ce qui l'a construite.
Une lecture de votre métier, mise en page.
Cette page est une proposition faite à Henri Schaller SA à partir de ses contenus publics. Les trois formules, du forfait à CHF 1'200.– aux supports complémentaires, sont présentées sur une page dédiée.
Une pièce, un outil, à étudier ensemble.
Nous nous tenons à votre entière disposition pour toute demande d'offre ou tout renseignement complémentaire.
- Adresse
- Espace industriel 32
2854 Bassecourt (JU), Suisse - Téléphone
- +41 32 427 01 50
- corresp@schallersa.ch